
在工业生产中,热交换设备如同人体的“血液循环系统”,承担着能量传递的重任。而其中,管壳式换热器作为应用最广泛的传统设备,数十年来一直是流程工业领域首选。
但近年来,随着“双碳”的践行和行业竞争的日益激烈,用户对于节能降碳的需求日益迫切。在工业余热回收领域,一种全新的解决方案正脱颖而出——全焊接板式换热器,但是它如何实现换热效率提升30%的突破呢?
传统换热器的困境:稳定却低效
管壳式换热器之所以能够长期占据主导地位,得益于其极强的工况适应性:从-196℃的低温制冷到1200℃的高温余热回收,从真空环境到几十MPa更高压的场景,它都能稳定运行。
然而,这种稳定性背后,却隐藏着巨大的能源浪费。据美国能源部(DOE)官网数据显示,工业领域的热量排放量占全球总能耗的20%以上,而在我国,这一比例更为惊人。
对企业而言,余热浪费直接转化为真金白银的损失:换热效率每低10%,年能源成本就可能增加数十万甚至成百上千万元。在能源价格持续攀升的今天,传统换热器的效率瓶颈已成为企业发展的巨大障碍。
效率革命:耐柯森全焊接板式换热器的四大突破
相较于管壳式换热器,全焊接板式换热器并非简单替代,而是针对其效率瓶颈的精准升级:
1. 传热效率倍增
传统管壳式换热器单位体积有效传热面积仅为20-100m²/m³,而全焊接板式换热器通过多片波纹金属板叠加焊接,单位体积传热面积可达250-1000m²/m³,提升5-20倍。波纹流道能强制流体形成剧烈湍流,传热系数大幅提升。
2. 极端工况适应性更强
设备板片通过全自动氩弧焊接实现全焊接结构,彻底摒弃橡胶密封垫,耐受温度范围扩展至-196℃至500℃,设计承压可达20MPa,应用领域得到了极大拓展。即使在高温、高压、强腐蚀工况下,也能保持高效稳定运行。
3. 运维成本大幅降低
传统管壳式换热器更易结垢,需定期停机清洗;而全焊接板式的光滑板片和湍流设计能抑制垢层形成,清洗维护周期从成倍延长,大大降低运行成本。
4. 空间占用减少
相同换热能力下,全焊接板式换热器的体积仅为管壳式的1/3-1/5,重量减轻60%以上。这对空间紧张、不易加固的改造现场尤为友好,基建成本甚至可以减少60%-80%。
实战案例:助力企业实现30%效率提升
德国某工业企业H2S脱除装置余热回收改造项目,为全焊接板式换热器的高效能提供了有力证明。
胺法气体处理是一种广泛使用的工艺,用于去除气体中的杂质成分,如H2S或二氧化碳。该工艺通常由2台塔器和4台核心换热器组成:分别为吸收塔和再生塔;以及再沸器、贫富胺液换热器、贫胺液冷却器和塔顶冷凝器。
如图所示,该工艺需两类外部能源:再沸器所需的蒸汽,以及贫胺液冷却器所需的冷却水循环系统或空气。这两类能源用户均需要投入运营成本。原采用传统方案,再沸器和贫胺液冷却器采用管壳式换热器。
其当前运行工况如下:
富胺液:122℃→78℃ // 贫胺液:48℃→92℃
总热量回收量:3.4MW。这意味着有 2.2MW的能量损失:一侧需消耗额外蒸汽提升贫胺液温度,另一侧则通过空气散热降低富胺液温度。
而采用耐柯森全焊接板式换热器Greenbox型换热器后,运行工况优化为:
富胺液:122℃→65℃ // 贫胺液:48℃→105℃
总热量回收量:4.4MW,能量损失降至 1.2MW。
改造前,该企业使用管壳式换热器每小时仅能回收3.4MW热量,却有2.2MW热量因换热不充分直接损失,余热回收效率仅为60.7%。
更换全焊接板式换热器后,余热回收效率60.7%跃升至78.6%,换热效率相对提升30%。
按企业全年8000小时连续生产计算,改造后每年多回收8000MWh热能,相当于节省290吨标准煤,减少二氧化碳排放约770吨,实现了经济与环保的双重收益。
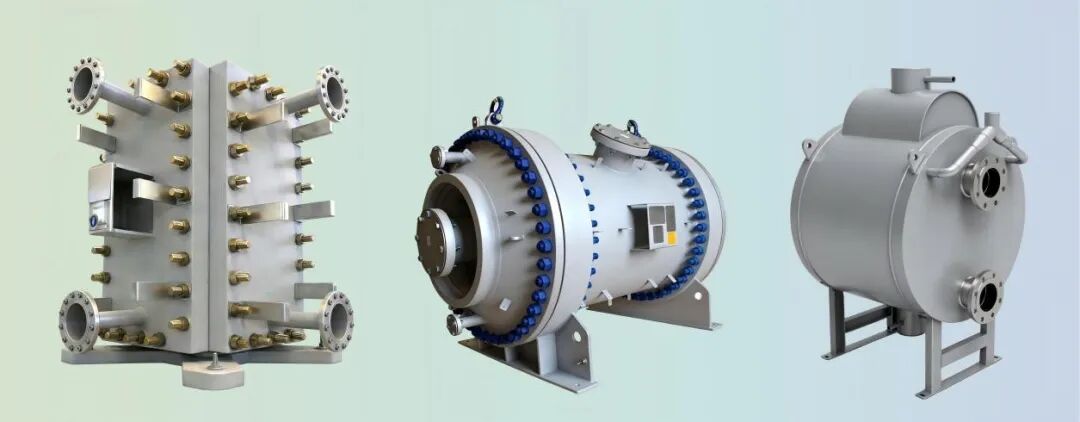
作为全焊接板式换热器领域的领先品牌,耐柯森针对不同行业的工况需求,打造了全面的产品系列,涵盖螺旋板式换热器、全焊接板式换热器以及全焊接板壳式换热器等多种类型。
无论是油气、炼化、重化工、新能源等高压高温场景,还是食品、医药等清洁性要求高的领域,耐柯森集团都可以提供专业的一站式换热解决方案,从设备选型、安装调试到后期运维,全程保障换热效率稳定达标。
结 语
在“双碳”目标背景下,高效利用工业余热已成为企业降本增效的核心路径。从传统管壳式换热器升级到全焊接板式换热器,不仅是技术迭代的必然趋势,更是企业实现绿色转型的明智选择。
提升30%的换热效率,已不再是理论上的可能,而是正在发生的现实。对于那些希望在激烈市场竞争中占据先机的企业来说,拥抱这一技术变革,或许正是迈向高质量发展的重要一步。