
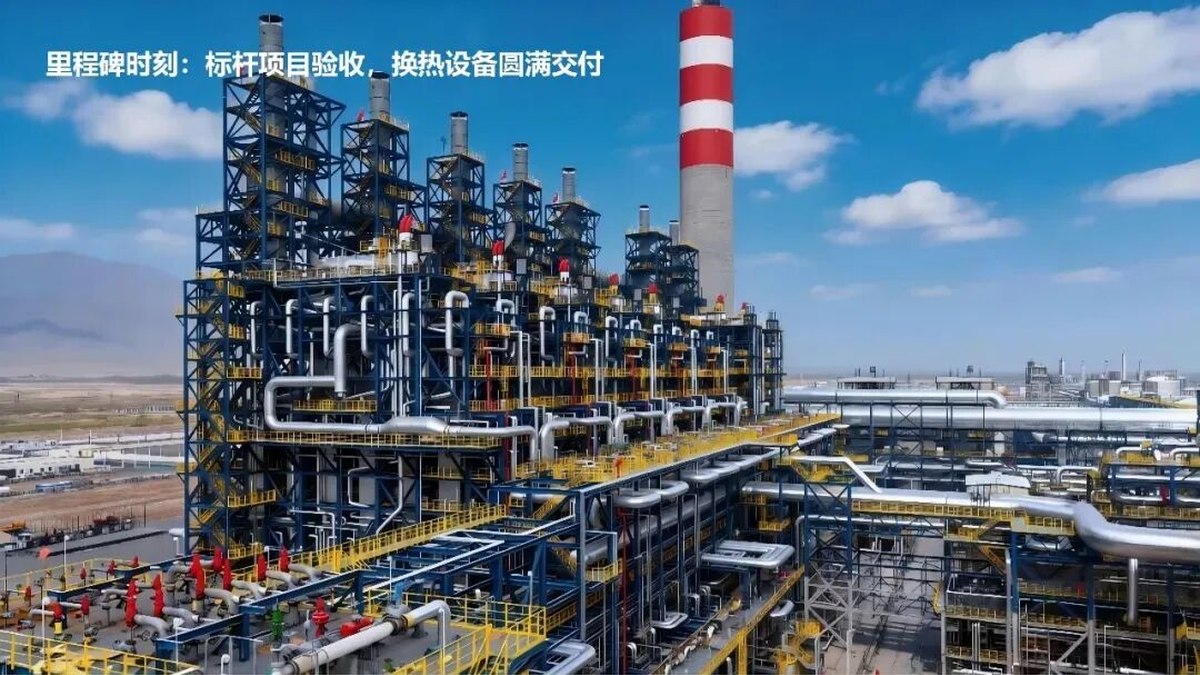
近日,由耐柯森集团为中石油独山子石化塔里木120 万吨/年二期乙烯配套CCUS项目定制设计制造的板壳式换热器通过业主严格验收,全部批次完成交付,标志着耐柯森集团在CCUS领域的标杆性案例成功落地。
中石油双碳战略的 “低碳样板”
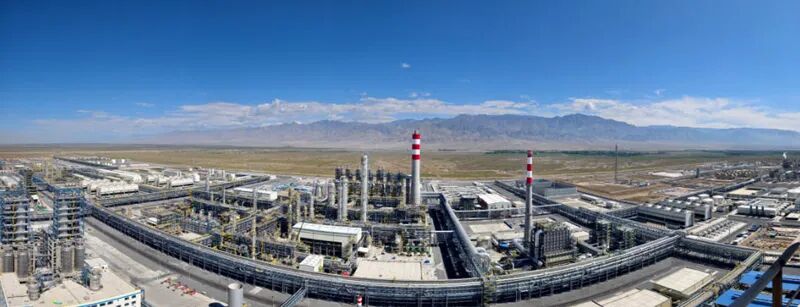
作为中石油集团践行 “双碳” 目标的核心工程,该项目总投资约 256 亿元:国内首个实现炼化与 CCUS 全链条融合的百万吨级项目、设备国产化率超 98%、裂解 "三机"100% 电驱并配套绿电应用,多项指标在行业内具有里程碑意义。
项目投产后,年捕集二氧化碳 80 万吨,相当于种植 4000 万棵树,可抵消二期乙烯装置42%的碳排放,其中75%的捕集碳用于生产尿素,25% 供给油田驱油,构建起 “碳减排+资源增值” 的循环模式。
技术核心:耐柯森板式换热器的三重突破
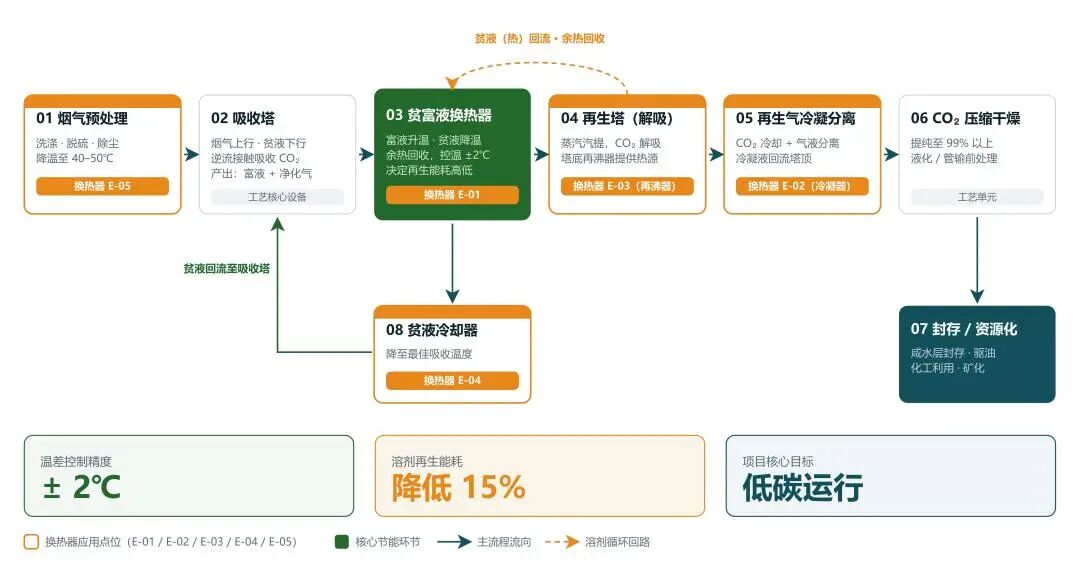
耐柯森为本项目量身打造的板壳式换热器,精准适配碳捕集全流程的能量调控需求:
贫富液换热器:采用逆流换热结构,在为富液升温的同时实现贫液降温,配合化学溶剂吸收法,使二氧化碳捕集效率稳定在 90% 以上;
凝液再利用换热器:回收工艺冷凝水余热预热富液,减少蒸汽消耗,单台设备年节约能源费用超120万元;
全焊接板束设计彻底解决传统设备溶胀泄漏难题,圆形壳体结构使流体阻力降低 30%,抗疲劳性能较矩形设备提升10倍以上。经实测,其传热系数是传统管壳式换热器的2倍,占地面积仅为传统管壳式换热器的1/8,完全满足业主对设备的严苛要求。
技术基石:CCUS 领域的成熟路径支撑
碳捕集、利用与封存(CCUS)作为全球减碳核心技术之一,因其燃烧后捕集路径中,化学溶剂吸收法因效率高、成本低成为而主流选择。耐柯森换热器正是针对该工艺中 “溶剂再生 — 余热回收” 的关键环节设计,通过精准控温(温差控制精度 ±2℃)和低能耗换热,使溶剂再生能耗降低15%,契合项目 “低碳运行” 的核心目标。
全球经验:跨行业减碳的技术积淀
此次合作并非耐柯森首次深耕 CCUS 领域。作为欧洲最早布局该技术的制造商之一,我们已形成多行业成熟解决方案:
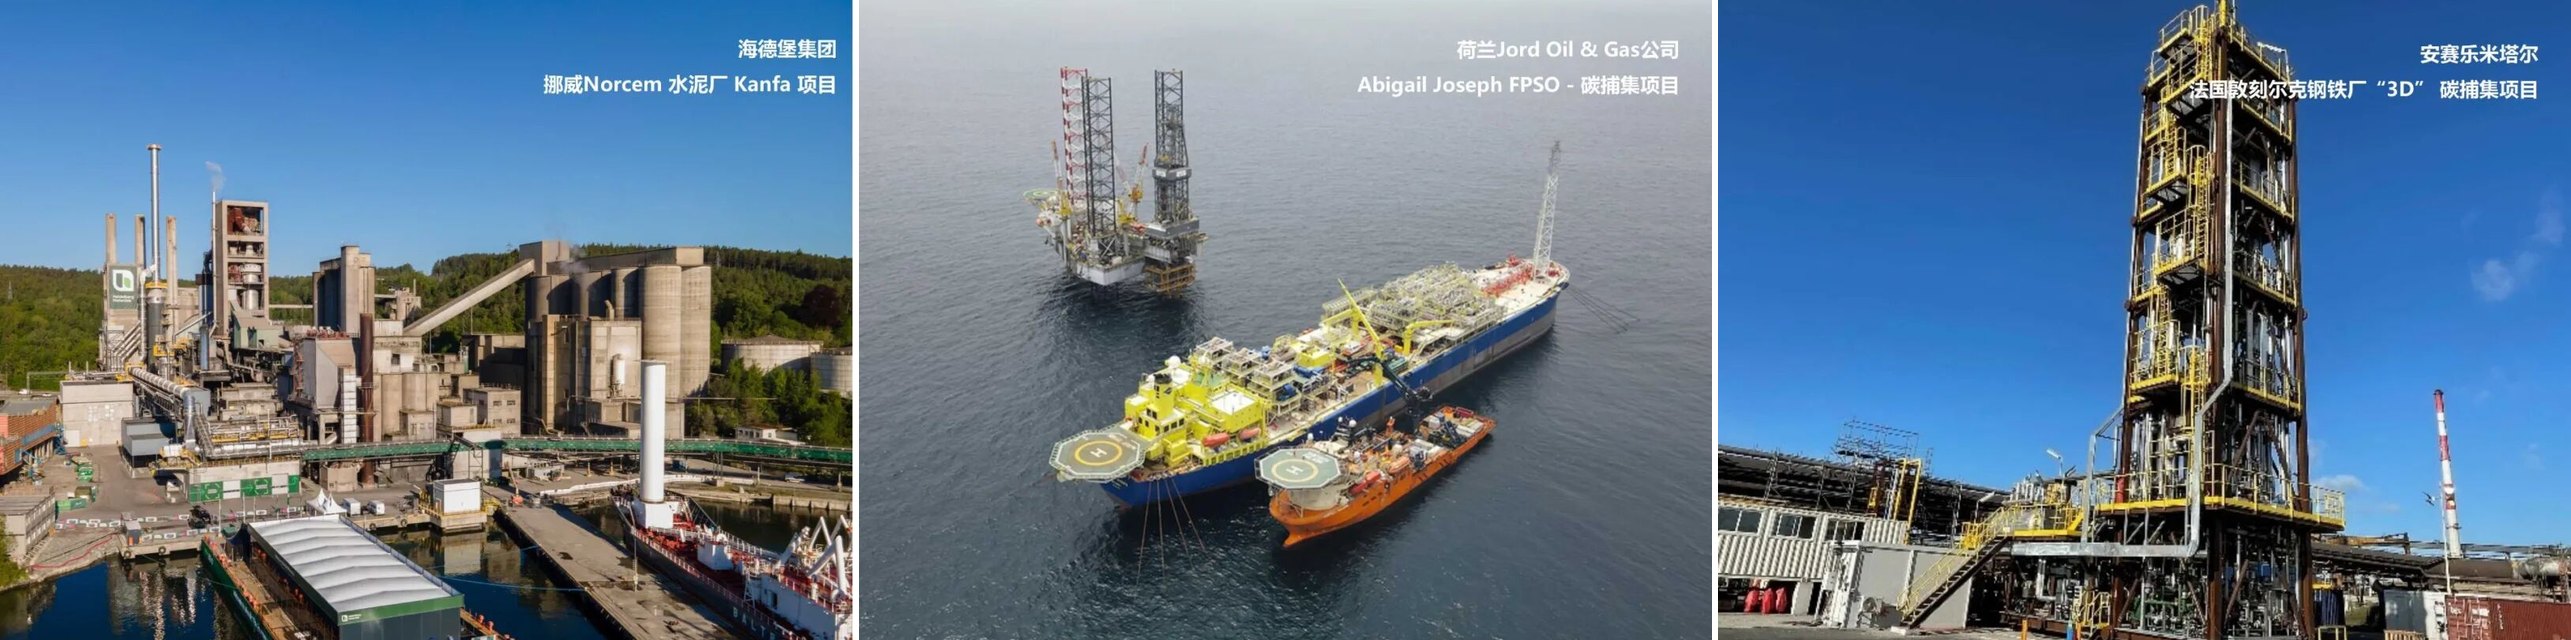
冶炼行业 :为安赛乐米塔尔法国敦刻尔克钢铁厂 “3D” 碳捕集项目提供全焊接板式换热器,适配Axens公司DMX™溶剂工艺,2023年投运后实现高炉烟气碳捕集效率92%;
水泥行业 :为海德堡集团挪威Norcem水泥厂Kanfa项目供应螺旋板式换热器,用于贫胺液冷却与再沸,支撑项目年捕集40万吨二氧化碳,助力其实现50%减排目标。
海工行业 :为荷兰Jord Oil & Gas公司的Abigail Joseph FPSO中的碳捕集项目提供换热器模块,项目将捕集的二氧化碳回收后再注入到原油中,减少碳排放的同时,提升原油采集效率。
除此之外,我们近期还在尼日利亚、巴西、英国等地陆续承接了多个同类项目,并配套大连科迈尔海工平台,全球交付版图继续扩大。
行业意义:炼化减碳的可复制范本
独山子项目的成功交付,不仅验证了耐柯森板壳式换热器在高浓度腐蚀介质、变负荷工况下的可靠性,更为国内炼化行业 CCUS 升级提供了 “设备定制+流程适配” 的参考模式。
耐柯森亚太区总经理方敏华先生表示:“未来将依托该项目经验,进一步优化 CCUS 换热系统的成本结构,将该项目的成功经验复制至成千上万个项目中。”