
典型工艺流程与换热工位

行业概述
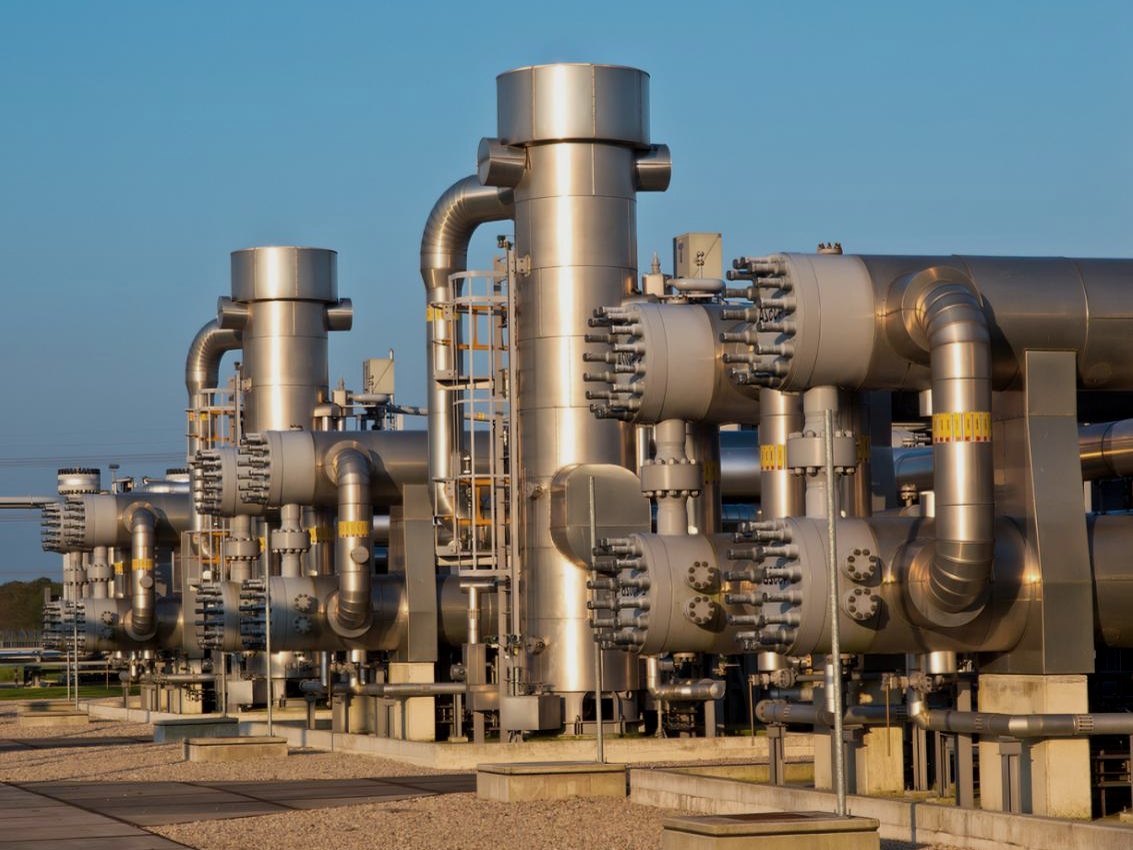
原料气处理涉及脱水、脱酸气和低温分离三个换热环节。三甘醇(TEG)再生的温度在 200℃ 上下,胺液系统要处理 H₂S 和 CO₂ 带来的酸性腐蚀,低温段要降到 -40℃ 甚至更低,压力常在 60 bar 以上。温差大、压力高、介质腐蚀性强,决定了这里以焊接类设备为主。
胺液贫富液换热用 thermolineVario 半焊接板式换热器,回收富液热量的同时避免胺液泄漏到水侧。TEG 再生和贫液冷却选 GreenP&S™ Type O 可拆板壳式,板束可抽出检修。低温冷凝和分馏段用 GreenPrinted 印刷电路板换热器,扩散连接的芯体耐压超过 1000 bar,比表面积是常规设备的数倍,适合空间受限的撬装。再沸工位用 GreenP&S™ Type K 内置气分蒸发器,塔顶冷凝用 GreenSpiral™ Type2 塔顶螺旋板换热器。
酸性气工况按 NACE MR0175 选材并控制板片硬度。低温段的材质要核对低温冲击韧性。


